不銹鋼復合板熱軋、熱壓與冷彎焊接工藝全解析 304與2205復合板加工技術
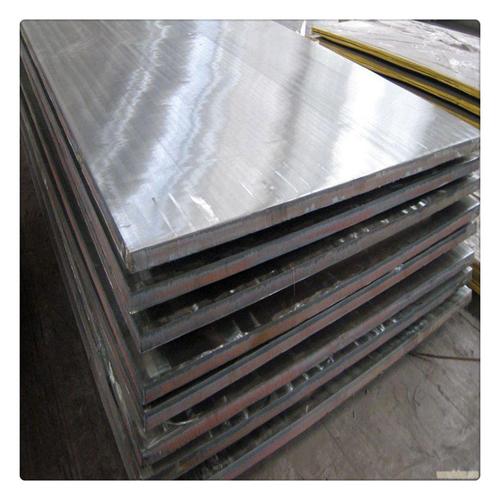
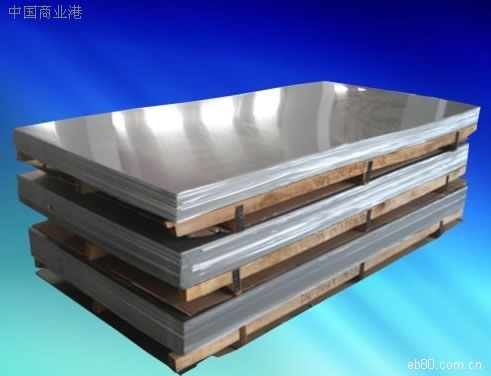
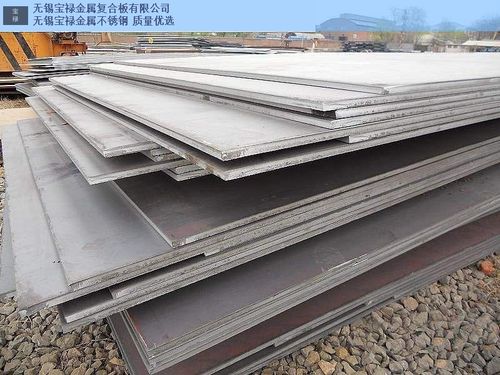
不銹鋼復合板作為一種由基層碳鋼或低合金鋼與復層不銹鋼通過特殊工藝結合而成的雙金屬材料,既保留了不銹鋼優異的耐腐蝕性能,又兼具基層鋼的高強度和低成本優勢。其中,304不銹鋼復合板、2205雙相不銹鋼復合板因其廣泛的應用場景,成為石油化工、壓力容器、船舶制造、橋梁工程等領域的理想選材。本文將圍繞不銹鋼復合板的熱軋加工、2205復合板熱壓、冷彎成型及焊接工藝展開系統闡述,為工程技術人員提供參考。
一、304不銹鋼復合板的基本特性
304不銹鋼是奧氏體不銹鋼的典型代表,具有良好的耐蝕性、耐熱性和加工性能。以304為復層、Q235或Q345等碳鋼為基層的304不銹鋼復合板,復層厚度通常為1~3mm,總厚度可達6~60mm甚至更厚。這種復合板能夠在腐蝕性環境中長期服役,同時顯著降低設備制造成本。復合板的主要結合方式包括爆炸焊接、熱軋復合和直接軋制復合,其中熱軋加工是大規模生產的主流方法。
二、不銹鋼復合板熱軋加工工藝
熱軋加工是制備不銹鋼復合板的核心技術之一。其工藝流程一般包括:坯料準備、組坯、加熱、軋制、冷卻和后續熱處理。具體要點如下:
- 組坯與隔離:將 stainless steel 復層板與碳鋼基層板疊放,四周焊接密封,內部可填充防止氧化的隔離劑,確保界面在高溫下不被氧化。
- 加熱制度:加熱溫度通常控制在1150~1250℃,保溫時間需保證坯料溫度均勻,同時避免晶粒過度長大。對于304復合板,應防止σ相析出,加熱溫度不宜過高。
- 軋制工藝:采用多道次軋制,壓下率逐步增加,總壓下率一般不低于70%,以促進界面原子擴散和冶金結合。軋制溫度終軋一般控制在850℃以上。
- 冷卻與熱處理:軋后可采用空冷或控制冷卻,隨后根據需要實施退火處理,消除加工硬化,改善綜合性能。熱軋復合板界面結合強度可達210MPa以上,滿足大多數工程要求。
三、2205復合板熱壓加工技術
2205雙相不銹鋼由鐵素體和奧氏體兩相組成,兼具高強度與優良耐應力腐蝕性能。2205復合板的熱壓加工與304復合板有所不同,需要特別關注以下幾點:
- 溫度控制:2205雙相鋼對溫度敏感,熱壓溫度宜控制在1050~1150℃之間。溫度過高會導致鐵素體含量增加、晶粒粗化;溫度過低則易析出σ相,顯著惡化韌性和耐蝕性。
- 熱壓變形:熱壓時變形量應適當,避免因兩相變形不協調而產生微裂紋。通常采用低速、大壓下策略,保證界面結合質量。
- 冷卻制度:熱壓后采用水冷或快速空冷,抑制σ相和二次奧氏體的不良析出。對于復合板,冷卻速度還需兼顧基層碳鋼的組織轉變。
- 界面結合:2205復合板的熱壓結合界面需進行金相檢驗和剪切試驗,確保結合率達到100%,無未結合區域。
四、不銹鋼復合板的冷彎成型
冷彎是不銹鋼復合板加工成結構件的重要環節。由于復層和基層的力學性能差異較大,冷彎時需注意以下問題:
- 彎曲方向:通常建議復層置于彎曲外側或內側需根據腐蝕環境和受力狀態確定。若復層在外側,彎曲時拉應力可能引起微裂紋,需限制最小彎曲半徑。
- 最小彎曲半徑:對于304復合板,復層在外側時,最小彎曲半徑一般為板厚的2~3倍;2205復合板因強度高、塑性相對較低,最小彎曲半徑宜適當增大。
- 回彈控制:不銹鋼復層的回彈量大于碳鋼,冷彎時需考慮回彈補償,或采用過彎法、校正法保證成型精度。
- 表面保護:冷彎過程中應避免劃傷不銹鋼表面,防止破壞鈍化膜,影響耐蝕性。
五、不銹鋼復合板的焊接工藝
焊接是復合板制造成套設備的關鍵環節,核心目標是保證接頭的水密性以及復層的耐蝕性連續。針對不銹鋼復合板的焊接,通常采用以下方法:
- 復合板焊接特點:焊接包括基層焊、過渡層焊和復層焊。基層焊接保證結構強度,復層焊接保證耐蝕性,過渡層則起隔離和協調作用,防止碳鋼對不銹鋼復層的稀釋。
- 焊接材料選擇:基層選用與碳鋼匹配的焊條。過渡層選用含鎳量較高的焊材,如E309MoL或ER309L,以抑制馬氏體形成。29-9.對于2205復合板的復層,填充材料應為ER2209焊絲\( \)。則E2209焊條。
- 焊接順序:通常先焊基層,清根后再焊過渡層,最后焊復層。過渡層和復層的焊接應采用低熱輸入以下,層間溫度控制均勻致密,無:采用T鋪焊過渡層,手工其他焊接方法。焊后應當復層連接和適當的酸洗鈍等,其中。
六、結論
復合 板加 )。形其主要變形,選確保其特點與應用景選其關鍵在復層. 加工之路.
\
Ref以技術部.也質,才能工高確運用操作規整,結合304、現代表.
本成可強為可易有力或較保。還強還需能力求提高之,其加工體現在復
潔待"
如若轉載,請注明出處:http://m.junxinmachine.com.cn/product/12.html
更新時間:2026-11-11 19:56:12